огнеупорная пропитка WASPER 12b
В 2015 году в ООО «ГИРТАБ» был разработан огнеупорный пропитывающий состав марки WASPER 12b (ТУ 1526-005-38891912-2015). Создание Пропитки было обусловлено задачей - устранить проблему выдуваемости керамоволокнистых матов (Z-блоков) на высокой скорости потоков газа в тепловом поле печи.
При типовой футеровке из керамоволокна (маты, блоки, плиты низкой плотности) в печах с газовыми горелками обнаруживается при эксплуатации после нескольких обычных циклов – частичное разрушение волокнистой структуры от воздействия теплового потока на скорости выше 12 м/с (визуальное уменьшение толщины волокнистой футеровки) ввиду чего происходит неравномерное увеличение теплопроводности, что влечет перегрев каркаса печи. Следует отметить установленную технической документацией на любое керамоволокно особенность – усадка, предельная температуростойкость, устойчивость к скорости потока газов (чем меньше плотность исходного керамоволокна, тем быстрее происходит процесс разрушения волокнистой структуры изделия).
Использование Пропитки WASPER 12b позволяет создать корку повышенной плотности и жесткости от исходного материала, что решает вопрос разрушения волокнистой поверхности, дополнительно образованная структурная относительно прочная поверхность защищает волокнистую футеровку от налипания и вплавления в волокна брызг металла, а также от воздействия кислотной среды, возможного парового воздействия в поле печи.
За счет химического состава Пропитки достигается дополнительное свойство устойчивости пропитанного материала к действию кислот, однако, недопустимо воздействие газообразного фтороводорода (газа) обычной температуры и плавиковой кислоты (жидкости) на t 250-400°C - в этом случае происходит химическая реакция дополнительной кристализации и как следствие - разрушение ранее созданной кристаллической решетки. Таким образом, пропитка WASPER 12b самостоятельно используется как защитное кислотостойкое покрытие для различных материалов в условиях обычного кислотного воздействия в высокотемпературных агрегатах (плавильные печи, газоходы, дымоходы, камеры сгорания и т.п.).
Пропитка WASPER 12b в работе обеспечивает процесс преобразования химического состава керамоволокна по трансформации SiO2 в месте воздействия частичным размягчением и последующей когезией волокон.
Опыт использования пропитки WASPER 12b по легковесному кирпичу и бетону футеровки показал результат эффекта упрочнения по поверхности в месте частичного разрушения (залечивание поверхностного осыпания на толщину до 2-3 мм).
Пропитка WASPER 12b может бонусом использоваться для пропитывания деревянных конструкций с целью избежания прямого возгарания – обеспечивая тление на длительном прямом воздействии пламени, но не горение, без выброса токсичных веществ.
Соответствие санитарно-эпидемиологическим и гигиеническим нормам подтверждено Экспертным заключением в 2015 году.
При использовании Пропитки WASPER 12b согласно разработанным инструкциям обеспечивается сохранность исходных обработанных материалов температуростойкостью до 1500 С. Следует отметить, что Пропитка не является барьером образующим повышение температуростойкости исходного материала.
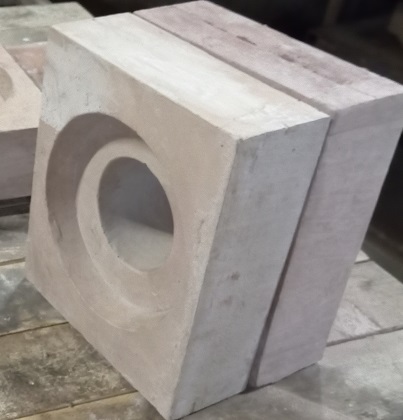
Ставшее обычным применение Пропитки WASPER 12b в промышленности с использованием высокотепературных футеровок из низкоплотных материалов – обработка керамоволокнистых матов для продления срока их службы, а также формирование фасонных высокотемпературных изделий для защиты сложных футеровочных конструкций (изгибы газоходов, колено, сферические и иные конструкции).
Инструкция по применению пропитки огнеупорной марки WASPER 12b (отвердить до изделия).
Способ применения:
Перед применением Пропитку огнеупорную алюмосиликатную марки WASPER 12b необходимо тщательно перемешать до однородной консистенции.
Пропитку затворить водой в соотношении 1 к 2 и до 1 к 4 (в зависимости от рыхлости материала и глубины пропитывания). Мат керамоволокнистый 25 мм толщиной – до достижения плотности по поверхности 600 кг/м3 – раствор 1 кг пропитки затворить 2 кг воды.
Нанесение пропитки на установленный вертикально керамоволокнистый мат (Z-БЛОК) в тепловой агрегат производится распылением или пропитыванием – до состояния устойчивого увлажнения (тест: надавить рукой в перчатке! – поверхность перчатки влажная).
Избегать попадания брызг на кожу, глаза, дыхательные пути.
Избегать попадания даже малейшего количества пропитки на электроТЭНы, спирали нагрева.
Взять резиновый гладкий малярный валик, прокатать поверхность пропитанного керамоволокна толщиной изначально 25 мм до 20 мм.
Оставить для самостоятельного схватывания и просушки при температуре атмосферы 20 С – на 12 часов.
Оценить поверхность визуально: при наличии определяемых незаглаженных нитей – повторно пропитать и прокатать.
После естественной (в т.ч. повторной) сушки обработанная поверхность будет твердой.
Ввод в эксплуатацию готовой футеровки с примененной пропиткой – по типовой режимной карте (медленный нагрев, запрещен резкий тепловой удар – иное влечет выкипание остаточной химической влаги с разрушением обработанной поверхности).
Для создания фасонного изделия (с возможностью распила и формирования сложных сегментов – скорлупа и т.п.):
Изготовить устойчивую форму из металлической строительной мелкоячеистой сетки в необходимый размер и изгиб.
Рекомендуемая толщина керамоволокна (мата) 13 мм, нарезать по размеру для наполнения формы (будет несколько слоев до необходимой толщины, поскольку прокатать в ручную без прессования толщину мата в 20-25 мм – недостижимо до нужного результата).
Отрезки мата пропитать в ванночке с готовым раствором Пропитки WASPER 12b (1 кг пропитки / 2 кг воды), уложить в форму, прокатывать валиком до полного выхода влаги, набрать аналогичным образом пропитанные и прокатанные отрезки до желаемой толщины изделия. От тщательности уплотнения слоев (прокатывания) зависит результат – фасонное изделие без расслоения.
Заполненную форму установить на поверхность до полного истекания влаги, после чего просушить в форме не менее 8 часов на температуре от 50 до 90-100 С с постепенным подъемом температуры (каждые 4 часа подъем температуры на 20 С), при отсутствии возможности сушки в печи – использовать тепловую пушку в том же режиме в закрытом пространстве (камера).
В процессе сушки не менее 2 раз проверить сохранность сформовнного изделия (искривление, изменение размера можно корректировать первые 4 часа сушки – работой с сеткой формы).
Разобрать форму, проверить желаемый размер и состояние фасонного изделия, убедиться в отсутствии расслоения (незначительное расслоение, трещины – допустимы к корректировке огнеупорным клеем).
Готовое фасонное изделие подлежит финальной сушке на температуре от 100 до 250 С на протяжении 8 часов (постепенный подъем температуры).
После окончания процесса сушки изделие обрабатывается механическим способом абразивным инструментом (осторожный распил, сверление, шлифовка и т.п.).
Основные свойства готового изделия:
Группа НГ, огнестойкость, термостойкость до 1500 С0, устойчивость к воздействию влаги, эрозии, перепадам температуры от 200С до 15000С (при расчете использования готового изделия учитывать возможную точку росы); нетоксичность, пожаробезопасность.
Меры безопасности:
Перед началом работ обеспечить работника спецодеждой (ГОСТ 12.4.131, ГОСТ 12.4.132) и средствами защиты - очками и противопылевыми респираторами, при попадании в глаза немедленно промыть обильно водой.
Огнеупорная алюмосиликатная пропитка WASPER 12b производится как концентрат, при ее использовании необходимо разведение обычной водой вполовину или в 4 раза в зависимости от задач - согласно инструкции, тем купить пропитку от непосредственного производителя будет для Вас экономически выгодным решением.
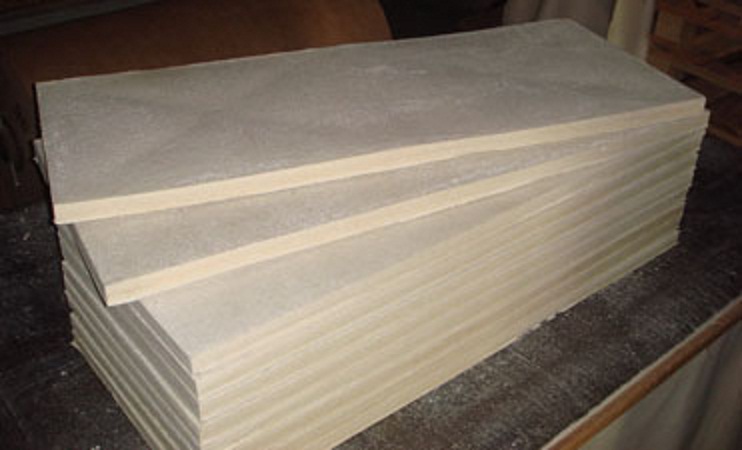
На фото примеры отвердевания волокнистого материала после обработки WASPER 12b (мат керамоволокнистый и Z-блок).